

Een EAF werkt met een hogere thermische intensiteit dan vrijwel elke andere industriële oven. De elektrische boog genereert temperaturen boven de 3000 graden aan de elektrodetip. Het stalen bad heeft een gemiddelde temperatuur van 1600–1650 graden. De combinatie van gesmolten metaal, vloeibare slak, thermische cycli, boogstraling en fysieke impact van geladen materiaal maakt de selectie van EAF-vuurvaste materialen een van de meest veeleisende problemen bij de staalproductie.
De fout die de meeste kopers maken: de EAF als één enkele zone behandelen en overal één materiaal specificeren. Zo krijg je een bekleding die binnen 8 weken als eerste bezwijkt in de slakzone terwijl de bodem nog prima te onderhouden is.
Deze gids brengt elke EAF-zone in kaart, legt het faalmechanisme in die zone uit en geeft de materiaalspecificaties die dit aanpakken. Voor een uitgebreid overzicht van de basisfamilie van vuurvaste materialen die gebruikt worden bij de primaire staalproductie, zie onze gids over magnesia vuurvaste materialen.
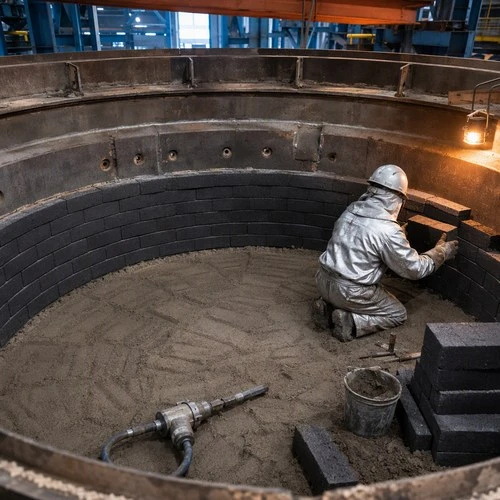
EAF-vuurvaste uitdagingen - Waarom EAF-omgevingen uniek zijn
Een EAF die werkt met een warmte-inbreng van 150 MW genereert omstandigheden die de meeste industriële ovenbekledingen in enkele dagen zouden vernietigen:
Thermische intensiteit:Boogtemperaturen van 3000 graden + met directe straling op het dak en de bovenste zijwand. Temperatuurgradiënten van de elektrodezone naar het staalbad: 1000 graden binnen 500 mm voeringdikte.
Chemische aanval:Basiciteit van 3–4 (CaO/SiO₂-verhouding). Het FeO-gehalte in EAF-slakken bereikt 15-25%, aanzienlijk hoger dan BOF-slakken. FeO is bijzonder agressief ten opzichte van MgO-C-steen: het oxideert de koolstoffase, waardoor porositeit ontstaat die de penetratie van slak versnelt.
Thermisch fietsen:Elke verwarming is een volledige cyclus, van koude start tot 1700 graden en terug. Voor een smelterij die 30 heats per dag draait, ondergaat de voering 30 volledige thermische cycli per dag. Thermische schokken zijn de voornaamste faalwijze voor dakstenen en bovenste zijwanddelen.
Mechanische impact:Het laden van schroot met grote stukken staal veroorzaakt een directe fysieke impact op de zijwand. Dit is de reden waarom de impactzone (waar schroot valt) de dikste, hoogste CCS-voering krijgt.
Een EAF in Zuidoost-Azië verving de zijwandbekleding elke drie maanden (ongeveer 250 heats). Nadat we hun zonespecificatie opnieuw hadden ontworpen - waarbij we specifiek overstapten van 10% C naar 15% C MgO-C in de slakkenzone en een onderhoudsprogramma voor het wapenen hadden toegevoegd - verlengden ze de levensduur van de campagne tot 550+ heats voordat ze volledig opnieuw werden belijnd.
EAF-zonekaart - Foutmodi per positie
| Zone | Temperatuur | Primaire foutmodus | Aanbevolen materiaal |
|---|---|---|---|
| Bodem (onder stalen bad) | 1600–1700 graden | Erosie door gesmolten staal + thermische vermoeidheid | Geramde MgO + MgO-C veiligheidsvoering |
| Slakken lijn | 1600–1750 graden | FeO slakaantasting + koolstofoxidatie | MgO-C baksteen, 14–18% C, FM-97 korrel |
| Lagere zijwand | 1500–1650 graden | Aantasting door slakken + impact door schroot | MgO-C baksteen, 12–15% C |
| Bovenste zijwand | 1400–1600 graden | Boogstraling + thermische cycli | Hoge aluminiumoxide baksteen of aluminiumoxide-chroom |
| Dak | 1400–1600 graden | Boogstraling + gasaanval + thermische schok | Hoog aluminiumoxide (90%) of watergekoelde panelen |
| Kraangatgebied | 1600–1700 graden | Erosie van gesmolten staal + thermische schok | Alumina-MgO gietstenen of speciale stenen |
Bodem en haard: geramde MgO versus gietbaar
De EAF-bodem is doorgaans opgebouwd uit twee lagen:
Veiligheids-/backupvoering:MgO-C baksteen (8–10% C) of dicht gebakken MgO baksteen. Deze laag blijft meerdere campagnes op zijn plaats en wordt niet bij elke hitte vervangen. Dikte: 200–300 mm.
Werklaag:Gesinterde MgO-stammassa of gietbaar op MgO-basis, aangebracht bovenop de veiligheidsvoering. De geramde massa wordt vaker vervangen of aangevuld.
Waarom massa voor de haard rammen?Het bodemoppervlak is geen plat vlak; het heeft een onregelmatige kromming als gevolg van eerdere hitte- en erosiepatronen. De geramde massa past zich aan het oppervlak aan en vult onregelmatigheden op. Baksteencursussen passen zich niet zo goed aan deze geometrie aan.
MgO-gehalte voor door de haard geramde massa:Minimaal 90% MgO, korrelgrootteverdeling om maximale pakkingsdichtheid te bereiken. Verhouding grof/medium/fijn: 40/30/30% per gewicht.
Sollicitatie:Aanbrengen in 50–80 mm liften, elke lift handmatig of met een pneumatische stamper aanstampen. Doeldichtheid Groter dan of gelijk aan 2,95 g/cm³ na het aanstampen. Cruciaal: de eerste verwarming na een haardreparatie moet een gecontroleerd opwarmschema volgen om de geramde massa op zijn plaats te sinteren.
Waarschuwing voor materiaalcompatibiliteit:Hoog gegoten aluminiumoxide kan dienen als permanente back-up-/veiligheidslaag, maar nooit als werklaag in direct contact met staal. Bij een temperatuur van 1650 graden geeft een hoog aluminiumoxidegehalte SiO₂ af in het bad, waardoor silicium wordt opgenomen en de compatibiliteit met basisslakken wordt verslechterd. Gesinterde MgO-stammassa blijft onbespreekbaar voor schone staalproductie.
Slagzone (onderste zijwand): waarom MgO-C-kwaliteit belangrijk is
De slakzone - grofweg de 400-600 mm-band waar de slaklaag in contact komt met de zijwand - is de snelst slijtende zone in elke EAF. De combinatie van hoog-FeO-slakken, boogturbulentie en thermische cycli creëert een perfecte erosieomgeving, waar premiummagnesiumoxide-koolstofsteenfungeert als de primaire verdediging.
Selectie van koolstofgehalte:
14–18% C: Maximaal koolstofgehalte, maximale thermische geleidbaarheid, maximale bescherming van de bevroren slaklaag. Gebruikt voor slakkenomgevingen met een hoog FeO-gehalte (op schroot gebaseerde EAF met 15-20% FeO in slakken). De bevroren slaklaag aan de gevel van de baksteen pantsert effectief de bekleding tussen de kranen.
12–14% C: Voor DRI-ladingen (direct gereduceerd ijzer) waarbij FeO lager is en de koolstofopname in staalsoorten met ultralaag koolstofgehalte tot een minimum moet worden beperkt.
10–12% C: Voor roestvrijstalen EAF waarbij koolstofverontreiniging cruciaal is.
Grondstofkwaliteit:FM-97 graan is de specificatie voor baksteen uit de slakkenzone. Het gebruik van DBM-95 om de kosten in de slakzone te verlagen is een valse economie: de lagere bulkdichtheid en kleinere kristalgrootte van DBM maken een snellere FeO-penetratie mogelijk.
Antioxidant toevoeging:Al onze MgO-C-stenen uit de slakzone bevatten een antioxidant uit een Al- of Al-Mg-legering (2-4% toevoeging) om de koolstofoxidatie te vertragen. Dit is de standaardpraktijk: elke MgO-C-steen zonder antioxidant is niet geschikt voor EAF-slaklijndiensten.
Bovenste zijwand: opties voor hoog aluminiumoxide versus aluminiumoxide-chroom
De bovenste zijwand werkt boven de slaklijn. De temperatuur is lager (1400–1550 graden), maar de omgeving is anders: hete gascirculatie, boogstraling en stof-/rookcondensatie in plaats van direct slakcontact.
Baksteen met hoog aluminiumoxidegehalte (85-90% Al₂O₃):Standaard keuze voor bovenste zijwand. Geschikt voor EAF-gebruik met matige intensiteit. CCS Groter dan of gelijk aan 80 MPa, RUL T₀.₅ Groter dan of gelijk aan 1550 graden. Kosteneffectief (bekijk onze technische analyse vanhoge aluminiumoxide baksteeneigenschappen).
Aluminiumoxide-chroomsteen (70–80% Al₂O₃, 8–15% Cr₂O₃):Eersteklas keuze voor EAF met hoge intensiteit en agressieve proceschemie. De toevoeging van Cr₂O₃ verbetert de weerstand tegen condensatie van ijzeroxidedampen en aantasting door alkalidampen aanzienlijk. De levensduur van de campagne is doorgaans 30-50% langer dan standaard hoog aluminiumoxide in de bovenste zijwandposities.
Milieunota over Cr₂O₃:Gebruikte baksteen met aluminiumoxide-chroombekledingen bevat na gebruik zeswaardig chroom (Cr⁶) - vereist een speciale afvoer volgens de plaatselijke regelgeving. Controleer de lokale afvalverwijderingsvereisten voordat u dit specificeert.
Dikte:Bovenste zijwand doorgaans 150–200 mm. Voor zware werkzaamheden, 230 mm met hotface-spuitpistoolonderhoud.
Dak: Materiaalkeuze voor boogstraling en gasaanval
EAF-daken hebben de meeste last van boogstraling. Twee belangrijke ontwerpbenaderingen:
Deltadak (bakstenen constructie):Gebruikt baksteen met een hoog aluminiumoxidegehalte (90%+ Al₂O₃) of magnesia-chroom baksteen, gerangschikt in een hangende boog. Maximale bedrijfstemperatuur: 1650 graden. Vereist periodieke inspectie en vervanging van hotspots (direct onder de elektrodeposities).
Watergekoeld panelendak (gedeeltelijk of volledig):Moderne EAF-ontwerpen met hoog vermogen maken vaak gebruik van watergekoelde koperen of stalen panelen voor het grootste deel van het dakoppervlak, waarbij alleen de elektrodedelta overblijft als vuurvaste steen. Dit verlengt de levensduur van de dakcampagne aanzienlijk, maar verhoogt het energieverbruik voor waterkoeling.
Voor bakstenen daken specificeert u:
Baksteen met een hoog aluminiumoxidegehalte, 92–95% Al₂O₃, minimaal CCS 120 MPa
Schijnbare porositeit < 15% (dichte baksteen is bestand tegen damppenetratie)
Juiste baksteengeometrie voor het boogontwerp - raadpleeg ons voor de dakdiameter en delta-afmetingen
Gunning en patching - Verleng de levensduur van de campagne
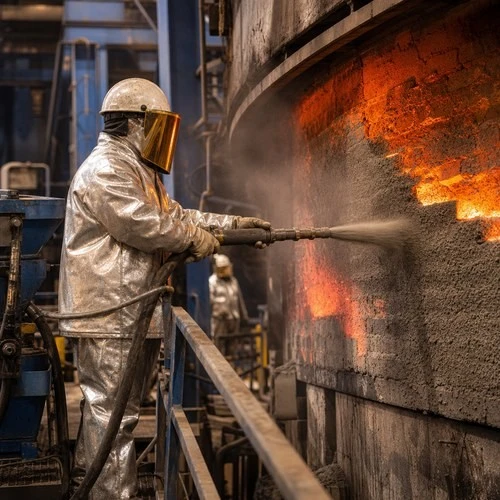
Een goed uitgevoerd onderhoudsprogramma voor wapens is het verschil tussen campagnes met 300 heats en campagnes met 600 heats.
schietmateriaal:MgO-gebaseerddichte gunning gietbaar, 85–90% MgO, deeltjesgrootte geoptimaliseerd voor pneumatische toepassing.
Wanneer schieten:Inspecteer na elke hitte of elke 2-3 hitte de slakzone en de impactzone. Bespuit elk gebied waar de slijtage groter is dan 20 mm vanaf het referentieprofiel. Doel: houd de bekleding gedurende de hele campagne binnen 30-50 mm van het oorspronkelijke profiel.
Aanbrengmethode:
Nat spuiten (bij voorkeur): vooraf gemengd met water, aangebracht op een pistoolafstand van 5–8 m
Droog schieten: poeder + water bij de spuitmond; vereist nauwkeurige waterbeheersing voor hechting
Hechtingssleutel:De ovenschaal moet tijdens het schieten een temperatuur van 600-900 graden hebben. Onder de 600 graden sintert het schietmateriaal niet en valt het eraf. Boven de 1000 graden droogt het te snel voordat het in bestaande scheuren dringt.
Ons gietbaar materiaal met hoge dichtheid: MgO groter dan of gelijk aan 88%, Fe₂O₃ < 1,2%, CCS na bakken op 1400 graden Groter dan of gelijk aan 45 MPa. Compatibel met zowel onze MgO-C-stenen als merken van concurrenten - de compatibiliteit van wapens hangt af van de chemie, niet van het merk.
Benchmarks en optimalisatie van het campagneleven
Een typische EAF-campagne leeft door het ontwerp:
| EAF-type | Onderste leven | Levensduur zijwand (zonder schieten) | Met Gunning-programma |
|---|---|---|---|
| AC EAF, conventioneel schroot | 300–500 heats | 250–350 heats | 500–700 heats |
| DC EAF | 400–600 heats | 300–400 heats | 600–800 heats |
| DRI-gevoede EAF | 200–350 heats | 200–300 heats | 400–600 heats |
Drie variabelen die het campagneleven het meest beïnvloeden:
MgO-C-koolstofgehalte (hogere C in slakken met een hoog FeO-gehalte=langere levensduur)
FM- versus DBM-korrelkwaliteit (FM-97 presteert consistent beter in de slakzone)
Consistentie van het spuitprogramma (patchen binnen 24 uur na detectie van slijtage > 20 mm)
Vervangingsintervallen van componenten in campagnes:
Zijwanden:250–400 heats ononderbroken; 500–800 heats met dagelijks onderhoud van hete gunning.
Haard bodem:Overleeft doorgaans 2 à 3 volledige zijwandcampagnes (1.200 à 2.000 heats) voordat een volledige uitbraak en herramming nodig is.
Kraangathulsstenen:Geplande vervangingen elke 50-100 heats om tapstreamflare en staallekkage te voorkomen.
Overwegingen bij AC- en DC-ovens:DC EAF-bodemontwerpen bevatten geleidende MgO- of grafiet-MgO-pinstenen rond de onderste retourelektrode, wat gespecialiseerde monitoring van thermische uitzetting tijdens het opstarten vereist.
Technisch advies en project-RFQ
MgO-C baksteen voor EAF-slakzone - 14% C- en 12% C-kwaliteiten op voorraad.
Geef uw oventype (AC/DC), kraangewicht, staalkwaliteit en huidige campagnelevensduur op. Ons engineeringteam zal het zone-matched vuurvaste pakket specificeren en een compleet technisch voorstel doen.
E-mail:inquiry@topower.tech- wij antwoorden binnen 4 kantooruren.
TDS-, COA- en batchtestrapporten van recente productiepartijen zijn op aanvraag verkrijgbaar.


